De kwaliteit van de poort-het uiterlijk en de sterkte van het overblijfsel van de poort-wordt rechtstreeks beïnvloed door de temperatuur bij de poort tijdens de injectie- en afkoelingsfasen. Thermokoppelgegevens, vooral van sensoren die dicht bij de poort zijn geplaatst, kunnen worden gebruikt om de poortkwaliteit te optimaliseren. De eerste factor is de bevriezingstijd van de poort. Het thermokoppel bij de poort kan het moment detecteren waarop de poort bevriest, terwijl de temperatuurdaling verandert. De optimale bevriezingstijd van de poort is wanneer de poort is afgedicht, maar voordat het onderdeel volledig is afgekoeld. Als de bevriezingstijd te kort is, kan de poort zwak zijn; als het te lang duurt, kan dit "gate blush" of stringing veroorzaken. Door de vriestijd te monitoren met het thermokoppel kan de koeltijd worden aangepast om de ideale vriestijd te bereiken. De tweede factor is de poorttemperatuur tijdens injectie. Een hoge poorttemperatuur (boven het aanbevolen bereik) kan ervoor zorgen dat de poort blijft plakken (het onderdeel blijft aan de poort plakken) of dat de poort knippert (de poort is vervormd). Als het thermokoppel een hoge poorttemperatuur vertoont, verlaag dan het instelpunt van het mondstuk of verlaag de injectiesnelheid. Als de poorttemperatuur te laag is, stroomt het materiaal mogelijk niet goed, waardoor een zwakke poort ontstaat. De derde factor is de thermische balans tussen de poort en de spouw. Als de poort veel sneller afkoelt dan het onderdeel, kan er een "koude slak" ontstaan die de poort verzwakt. Het thermokoppel kan dit detecteren door tijdens de injectiefase een snelle temperatuurdaling te laten zien. De vierde factor is het effect van de kleppen (in klep-poortsystemen). De beweging van de kleppen kan wrijving veroorzaken, waardoor plaatselijke hitte ontstaat. Als het thermokoppel een temperatuurpiek vertoont op het moment dat de pin beweegt, kan dit erop duiden dat de pin vastzit, wat de poort kan beschadigen. De vijfde factor is het gebruik van een "heater offset" voor de poort. Als de poort de neiging heeft koud te zijn, kan een aparte verwarming nabij de poort (aangestuurd door een speciaal thermokoppel) worden gebruikt. De gegevens van dit thermokoppel worden gebruikt om de poort op de optimale temperatuur te houden. De zesde factor is de correlatie tussen de poorttemperatuur en de sterkte van het onderdeel. Voer een gecontroleerd experiment uit: varieer de poorttemperatuur over een bereik (bijv. ±5 graden) en test de sterkte van de poort (bijv. trektest). De thermokoppelgegevens geven de exacte temperatuur weer waarbij de poort werd gevormd, waardoor de ingenieur de optimale temperatuur voor maximale sterkte kon bepalen. Door thermokoppelgegevens systematisch te analyseren in relatie tot de kwaliteit van de poort, kunnen ingenieurs nauwkeurige aanpassingen maken aan de hotrunner- en procesparameters, waardoor poorten worden verkregen die esthetisch aantrekkelijk en mechanisch sterk zijn, waardoor nabewerking wordt verminderd en de productprestaties worden verbeterd.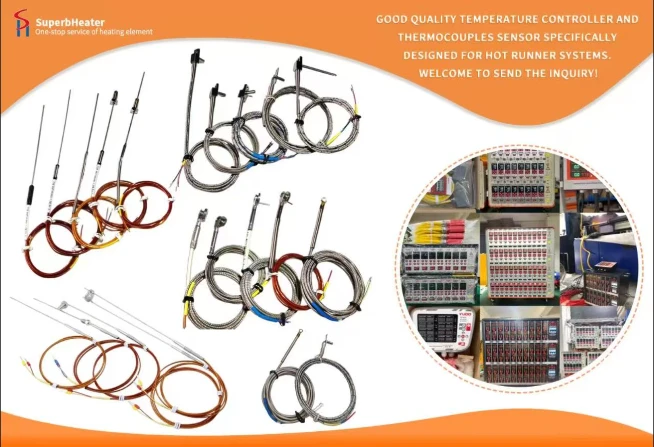

 Nederlands
- Nederlands
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Malti
- Cymraeg
- Gaeilgenah Éireann
- 한국어
- فارسی
- українська
- हिंदी
- Čeština
- Việt Nam
- slovenščina
- Svenska
- Bai Miaowen
- Català
- Lietuvių
- Latviešu
- íslenska
- Türkçe
- dansk
- Kreyòl Ayisyen
- Eesti
- Srbija jezik (latinica)
- Ελληνικά
- hrvatski
- bosanski
- suomi
- Norsk
- magyar
- O'zbek
- عربي
- Indonesia
- اردو
- ไทย
- România limbi
- Български
- עברית
- Melayu
- slovenčina
- বাংলা
- Polski


